


Menyelesaikan cacat pengelasan pada robot pengelasan biasanya melibatkan aspek -aspek berikut:
1. Optimalisasi parameter:
Parameter Proses Pengelasan: Sesuaikan arus pengelasan, tegangan, kecepatan, laju aliran gas, sudut elektroda dan parameter lainnya agar sesuai dengan bahan pengelasan, ketebalan, bentuk sambungan, dll. Pengaturan parameter yang benar dapat menghindari masalah seperti penyimpangan pengelasan, pemotongan rendah, porositas, dan percikan.
Parameter ayun: Untuk situasi yang membutuhkan pengelasan ayunan, mengoptimalkan amplitudo ayunan, frekuensi, sudut awal dan akhir, dll., Untuk meningkatkan pembentukan las dan mencegah cacat.
2. POSIS PUN dan POSISI BEKERJAAN:
Kalibrasi TCP: Pastikan keakuratan titik pusat senjata pengelasan (TCP) untuk menghindari penyimpangan pengelasan yang disebabkan oleh penentuan posisi yang tidak akurat.
Perlengkapan benda kerja: Pastikan perlengkapan benda kerja stabil dan diposisikan secara akurat untuk menghindari cacat pengelasan yang disebabkan oleh deformasi benda kerja selama proses pengelasan.
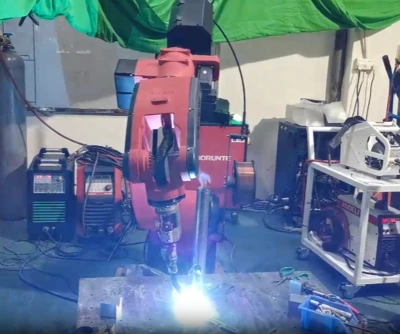
3. Teknologi pelacakan jahitan las:
Sensor Visual: Real - Pemantauan waktu posisi dan bentuk las menggunakan sensor visual atau laser, penyesuaian otomatis lintasan senjata pengelasan, memastikan akurasi pelacakan las, dan mengurangi cacat.
ARC Sensing: Sesuaikan parameter pengelasan dan postur senjata pengelasan secara dinamis melalui informasi umpan balik seperti tegangan busur dan arus, beradaptasi dengan perubahan permukaan benda kerja, dan mencegah penyimpangan pengelasan dan peramal.
4. Perlindungan gas:
Kemurnian gas dan laju aliran: Pastikan bahwa kemurnian gas pelindung (seperti argon, karbon dioksida, dll.) Memenuhi persyaratan, laju aliran sesuai, dan menghindari cacat porositas atau oksidasi yang disebabkan oleh masalah kualitas gas.
● Desain dan pembersihan nozzle: Gunakan nozel dengan ukuran dan bentuk yang sesuai, secara teratur bersihkan dinding bagian dalam dan saluran nosel untuk memastikan bahwa gas menutupi lasan secara merata dan lancar.
5. Bahan pengelasan dan pretreatment:
● Pemilihan Kawat Pengelasan: Pilih Kawat Pengelasan yang cocok dengan bahan dasar untuk memastikan kinerja pengelasan yang baik dan kualitas las.
Pembersihan benda kerja: Hapus kotoran seperti noda minyak, karat, dan sisik oksida dari permukaan benda kerja untuk memastikan antarmuka pengelasan yang bersih dan mengurangi cacat pengelasan.
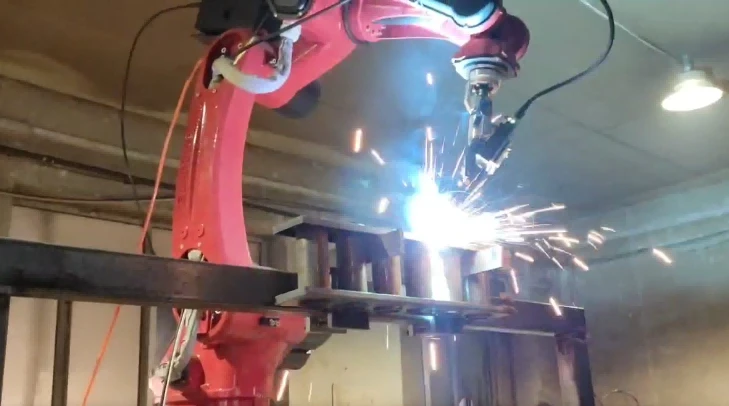
6. Pemrograman dan perencanaan jalur:
Jalur Pengelasan: Rencanakan titik awal dan akhir yang wajar, urutan, kecepatan, dll. Pengelasan untuk menghindari retakan yang disebabkan oleh konsentrasi tegangan dan memastikan bahwa jahitan las seragam dan penuh.
● Hindari gangguan: Saat pemrograman, pertimbangkan hubungan spasial antara senjata pengelasan, benda kerja, perlengkapan, dll., Untuk menghindari tabrakan atau gangguan selama proses pengelasan.
7. Pemantauan dan Kontrol Kualitas:
Pemantauan Proses: Real - Pemantauan waktu dari perubahan parameter dan kualitas las selama proses pengelasan menggunakan sensor, sistem akuisisi data, dll., Untuk segera mengidentifikasi dan memperbaiki masalah.
Non - Pengujian destruktif: Ultrasonik, radiografi, partikel magnetik, dan pengujian non - lainnya harus dilakukan setelah pengelasan untuk mengkonfirmasi kualitas internal dari lapisan las, dan perbaikan harus dilakukan untuk non -} yang sesuai.
8. Pelatihan dan Pemeliharaan Personalia:
● Pelatihan Operator: Pastikan operator terbiasa dengan proses pengelasan, operasi peralatan, dan pemecahan masalah, dapat dengan benar mengatur dan menyesuaikan parameter, dan segera menangani masalah yang muncul selama proses pengelasan.
Pemeliharaan Peralatan: Secara teratur memelihara, memeriksa, dan mengkalibrasi robot pengelasan untuk memastikan mereka dalam kondisi kerja yang baik.
Melalui langkah -langkah komprehensif yang disebutkan di atas, cacat pengelasan yang disebabkan oleh robot pengelasan dapat dikurangi secara efektif, dan kualitas pengelasan dan efisiensi produksi dapat ditingkatkan. Solusi khusus perlu disesuaikan dan diimplementasikan berdasarkan kondisi pengelasan aktual, jenis peralatan, dan sifat cacat.